知识库 / 走进加工过程
一张图稿,
怎样批量生产?
图稿确认之后,还要解决怎样拼版、工序怎样衔接、印刷与切线怎样对齐。沿着生产准备、加工对位和批量控制,了解成品背后的工艺安排。
从印前排版开始印前排版 · 工艺衔接 · 后道加工 · 问题排查
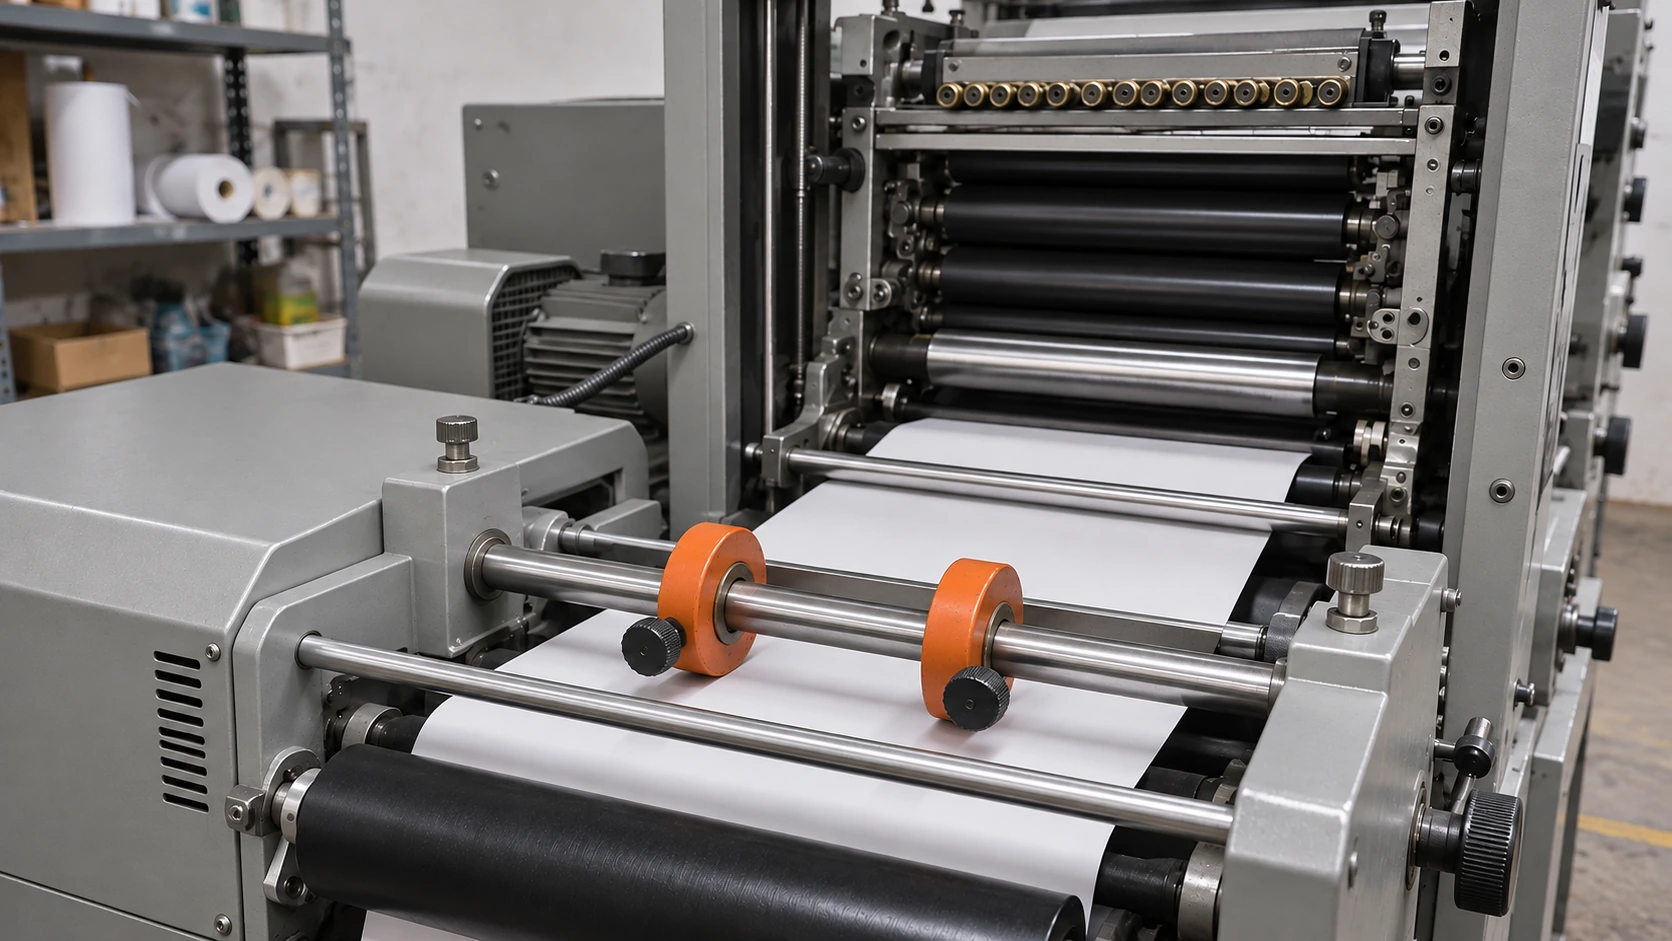
成品图稿确认了,生产版面还要再安排。
印前工作把单款成品图稿,转成适合设备输出与后道加工的生产版面。
- 拼版与间距
- 在可用纸张或卷材宽度内安排重复图案,同时保留裁切与其他加工空间。版面并不是把空隙填满就算完成。
- 方向与顺序
- 明确哪一边先进入设备、重复图案朝向如何。印刷文件、切割文件与成卷要求,应采用对应的方向依据。
- 定位与标记
- 区分成品裁切边界与设备定位依据。需要光学定位标记时,按实际设备的流程与格式生成。
即使图案不变,外尺寸改变,也可能改变可排数量、切割路径和成品排布。重新核对时,要把下一道加工一起考虑。
印前交接与术语参考
生产交接可明确当前图稿、拼版文件、走料方向、切割路径与所需设备标记。拼版把重复单元与印刷标记组织起来;实际定位标记应遵循设备流程。
Fiery · 重复拼版示例 ↗ · Roland DG · 印刷与切割工作流程 ↗
沟通图稿修改 →工艺安排,要看这一批究竟怎样加工。
图案数量、分款批量、表面加工与成品轮廓,会影响生产准备和工序之间的衔接。
左右滑动,可查看全部工序对照。
| 本批要求 | 生产要安排什么 | 怎样影响后道 |
|---|---|---|
| 同一订单有多个图案 | 分清每款数量与文件版次,再评估能否共用拼版和加工设置。 | 让印出的不同版面与各自后道任务对应。 |
| 同一版面连续生产 | 评估重复排布、输出准备及所选工艺的切换安排。 | 提前确定连续产出怎样分成成品张或成品卷。 |
| 增加一道表面处理 | 先看试加工结果,以及与印刷、后续裁切的适配情况,再确定顺序。 | 处理后的表面状态,会成为下一道加工的输入条件。 |
| 靶贴与修补贴轮廓不同 | 在加工方案中分别安排轮廓、切割深度与需要保留的底纸区域。 | 揭取与材料分离方式需要与这些安排匹配。 |
以上是生产任务的安排思路;具体设备、顺序和试加工范围,按所选材料与产品确定。
印刷与裁切,要用得上同一个位置依据。
印面看起来完整,还需要与预定切线对应。对位工作连接的是印刷位置与后道加工位置。
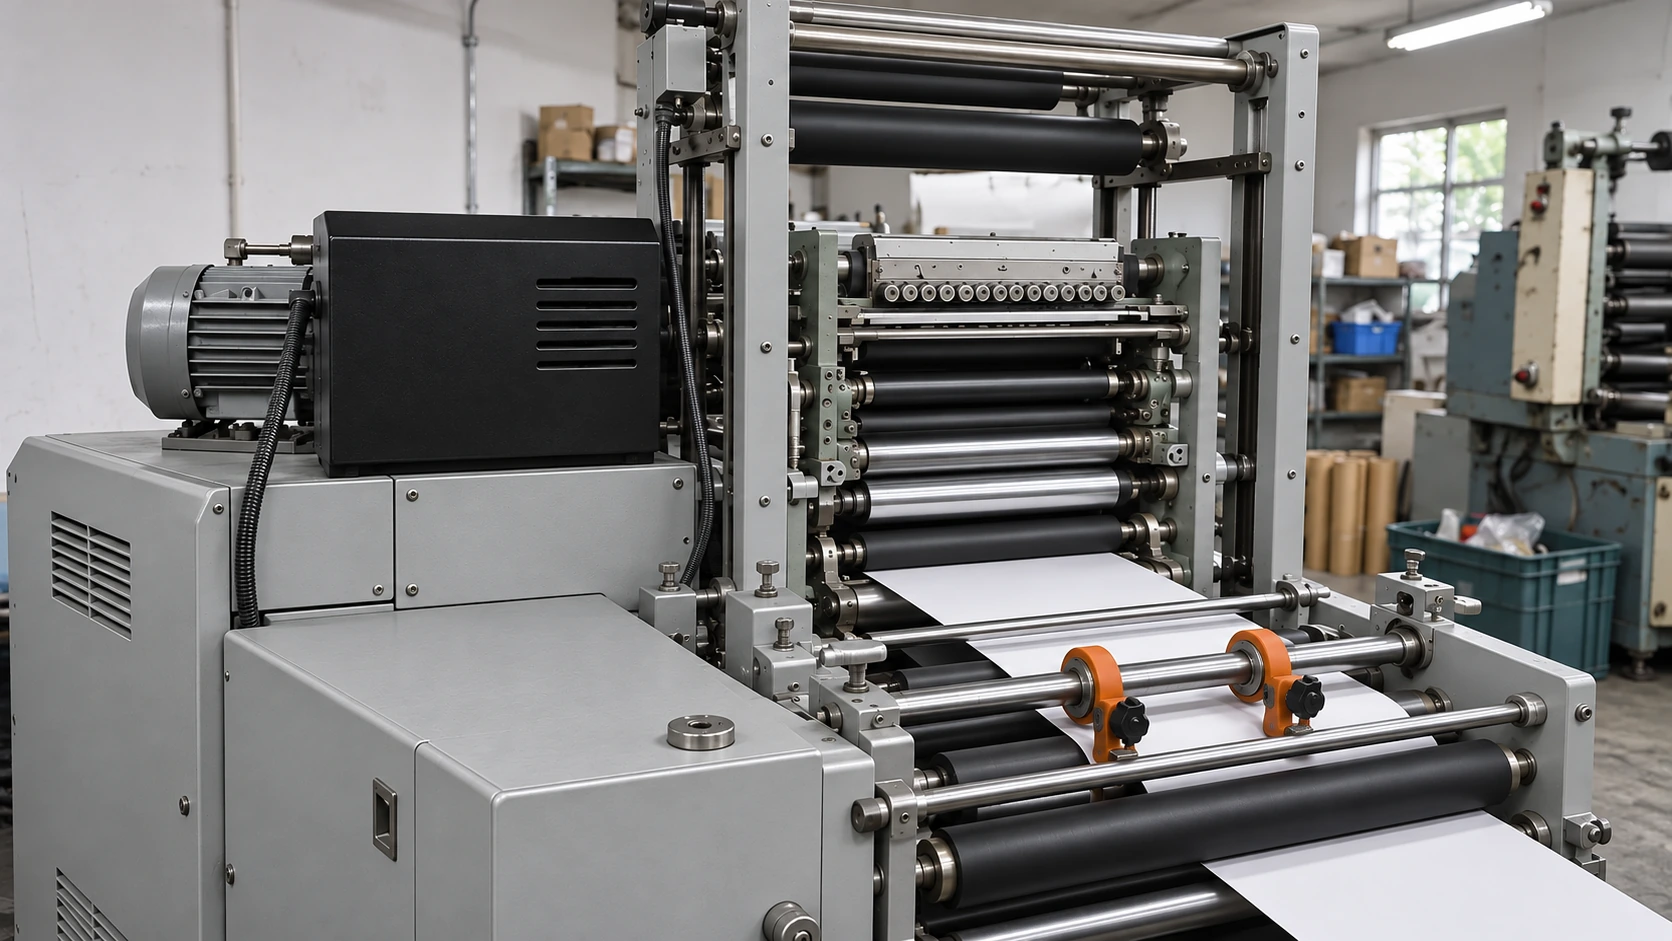
- 开机前:文件先对应
- 先对应图稿版本、拼版文件与切割文件,再核对方向和比例,避免用位置调整掩盖文件不一致。
- 首件时:联动看位置
- 用试产件把印刷图案与预定切割位置放在一起核对。印刷环节认可的位置,也要能交给下一道加工使用。
- 连续生产:看变化方式
- 出现差异时,先分清每个重复单元是否都偏同样的量,还是沿走料方向逐渐变化。这种变化方式能帮助确定核查方向。
实线环形:印刷图案 · 虚线框:预定切割轮廓
对照图案预定位置与成品轮廓。
先记录方向与范围,再核查文件和定位。
位置关系示意,偏移已放大展示,不代表验收公差。Roland DG · 印刷切割对位说明 ↗
单枚轮廓、成品外边缘和整卷,要分别加工。
模切、单张裁切、分切与复卷,处理的是成品形态中不同层次的问题。
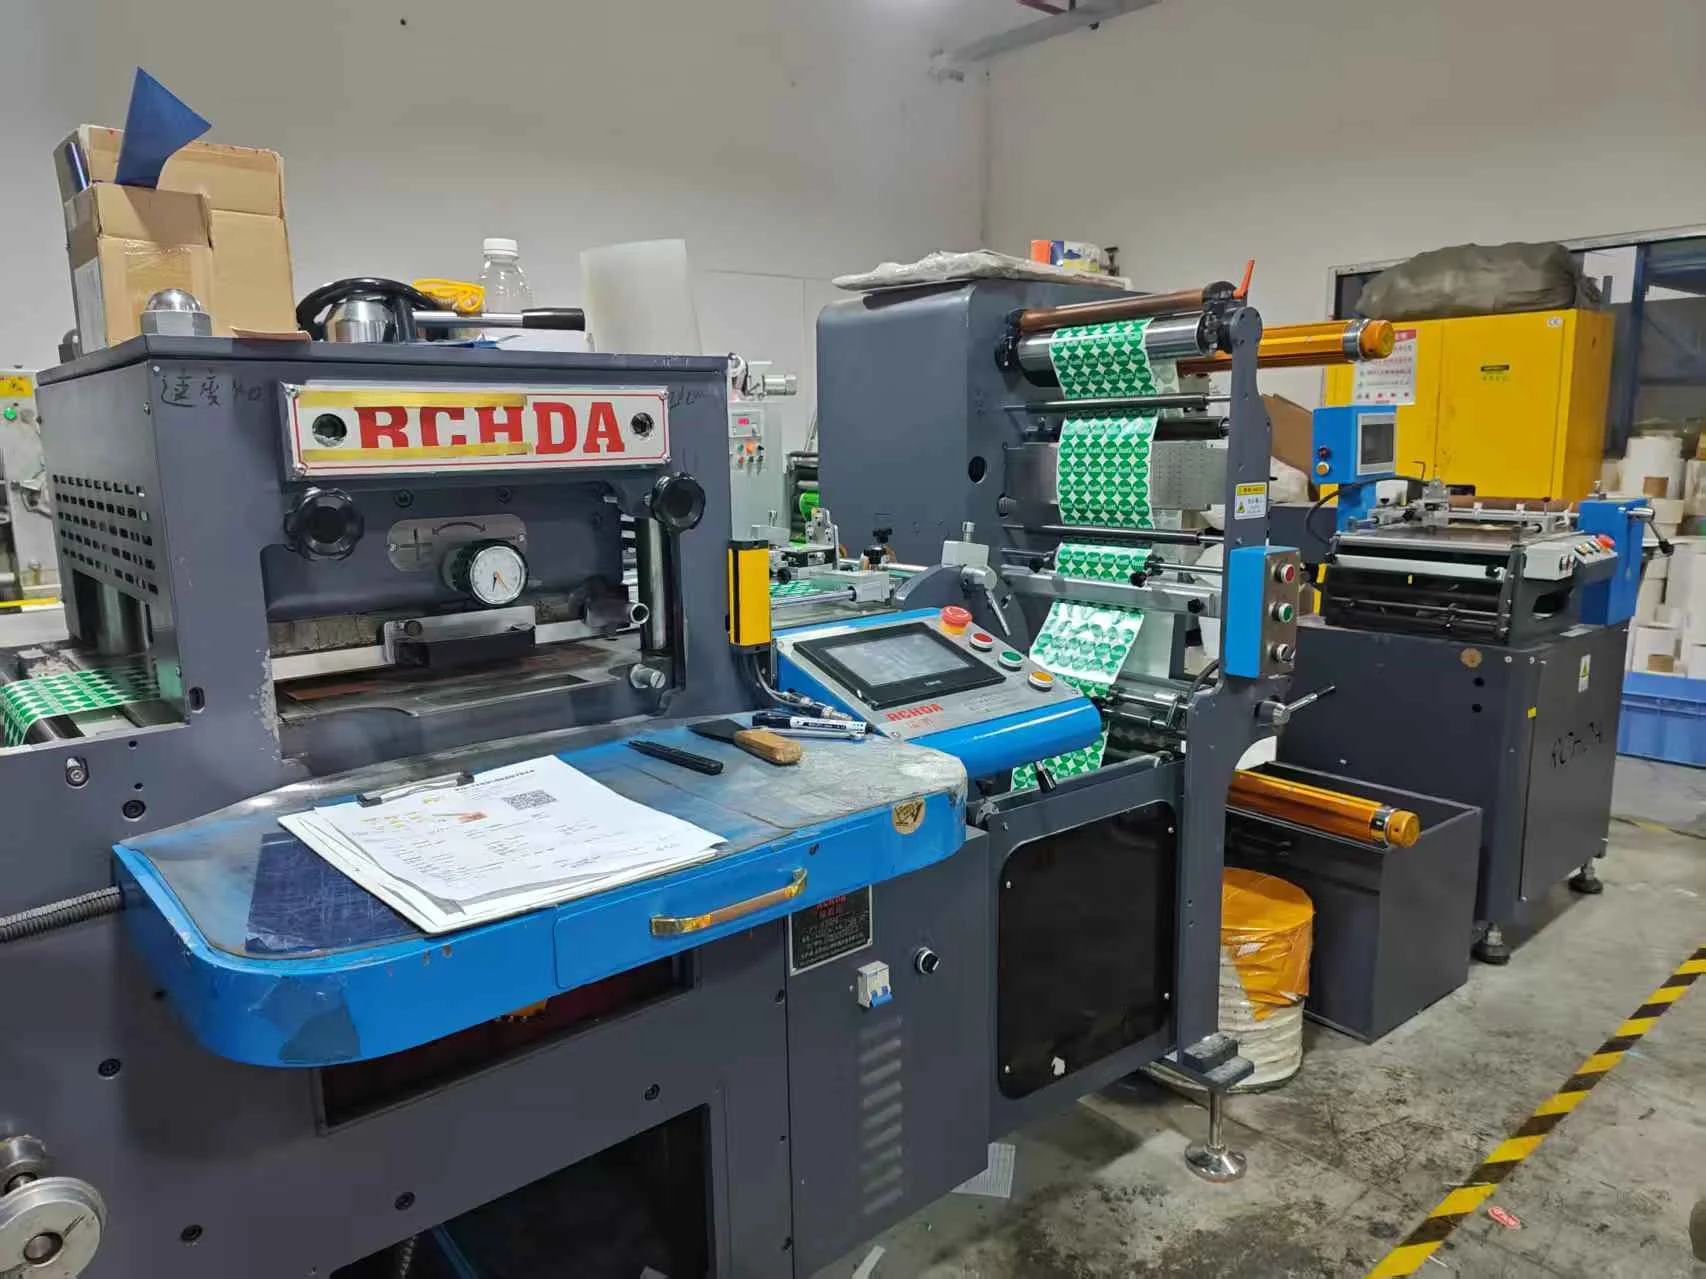
01 / 模切:形成单枚轮廓
切线决定单枚靶贴或修补贴的轮廓。需要逐枚揭取时,应按材料结构控制切割深度,让靶贴能分离,同时保留底纸的承载作用。
工序交接:轮廓文件、切割方式、试切结果。
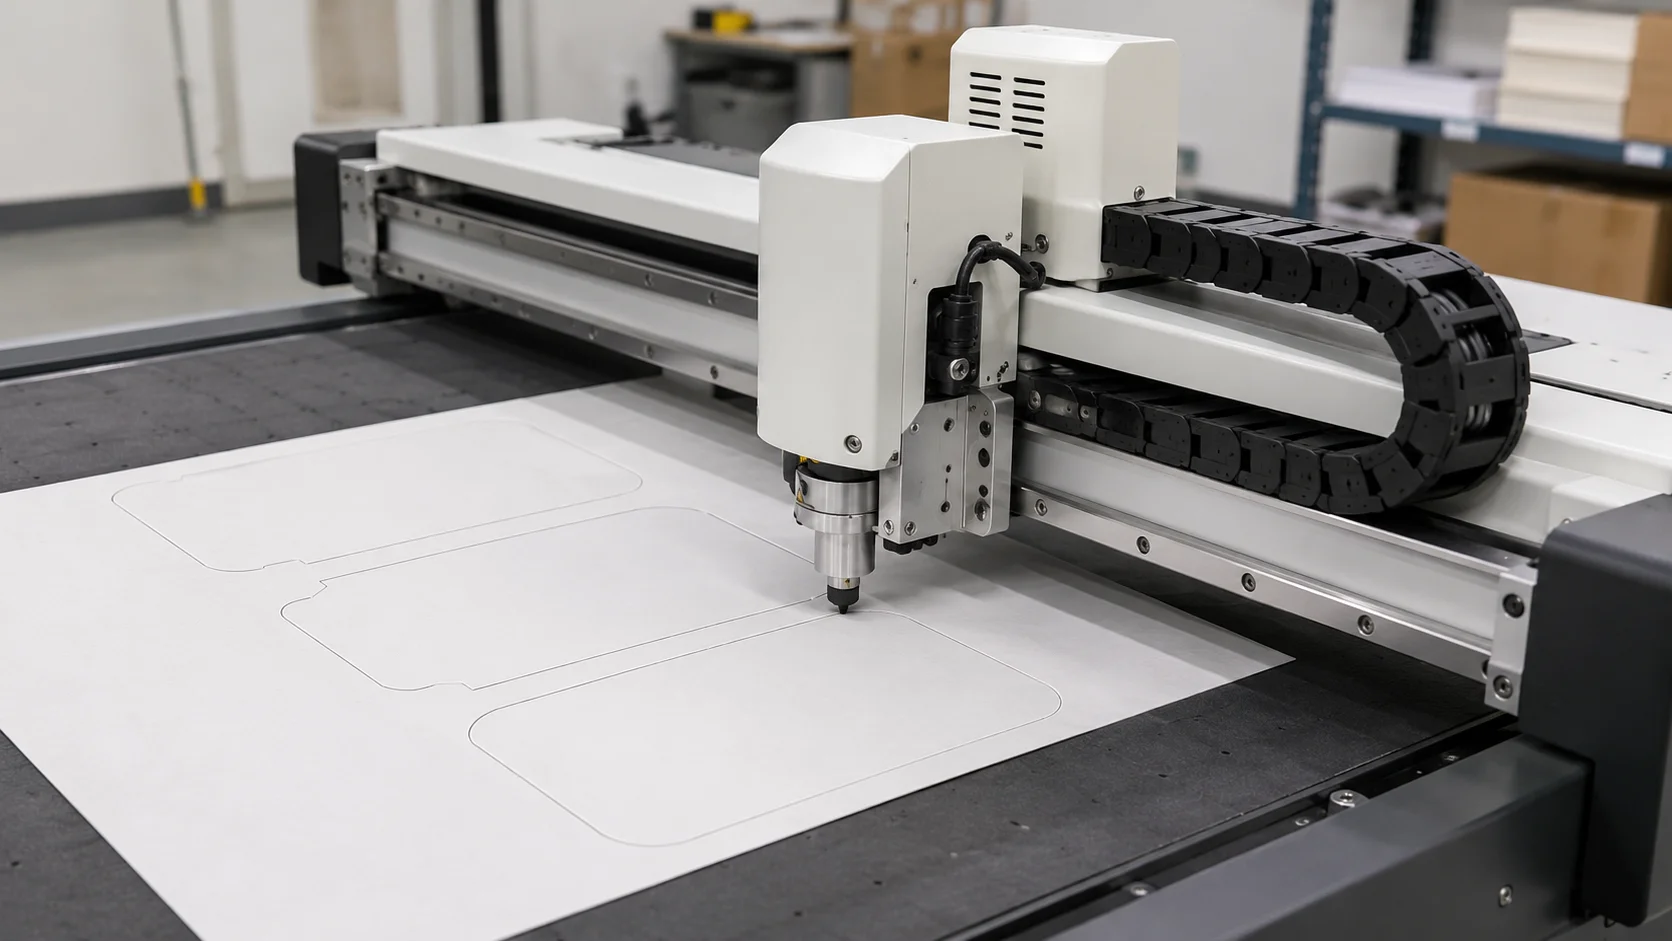
02 / 单张裁切:分出成品外边缘
片装成品或独立单件,需要将外边缘与周围材料分开。最终轮廓、保留的固定边和印刷位置,要在同一版面中对应起来。
工序交接:成品外轮廓、对位依据、单张排布。
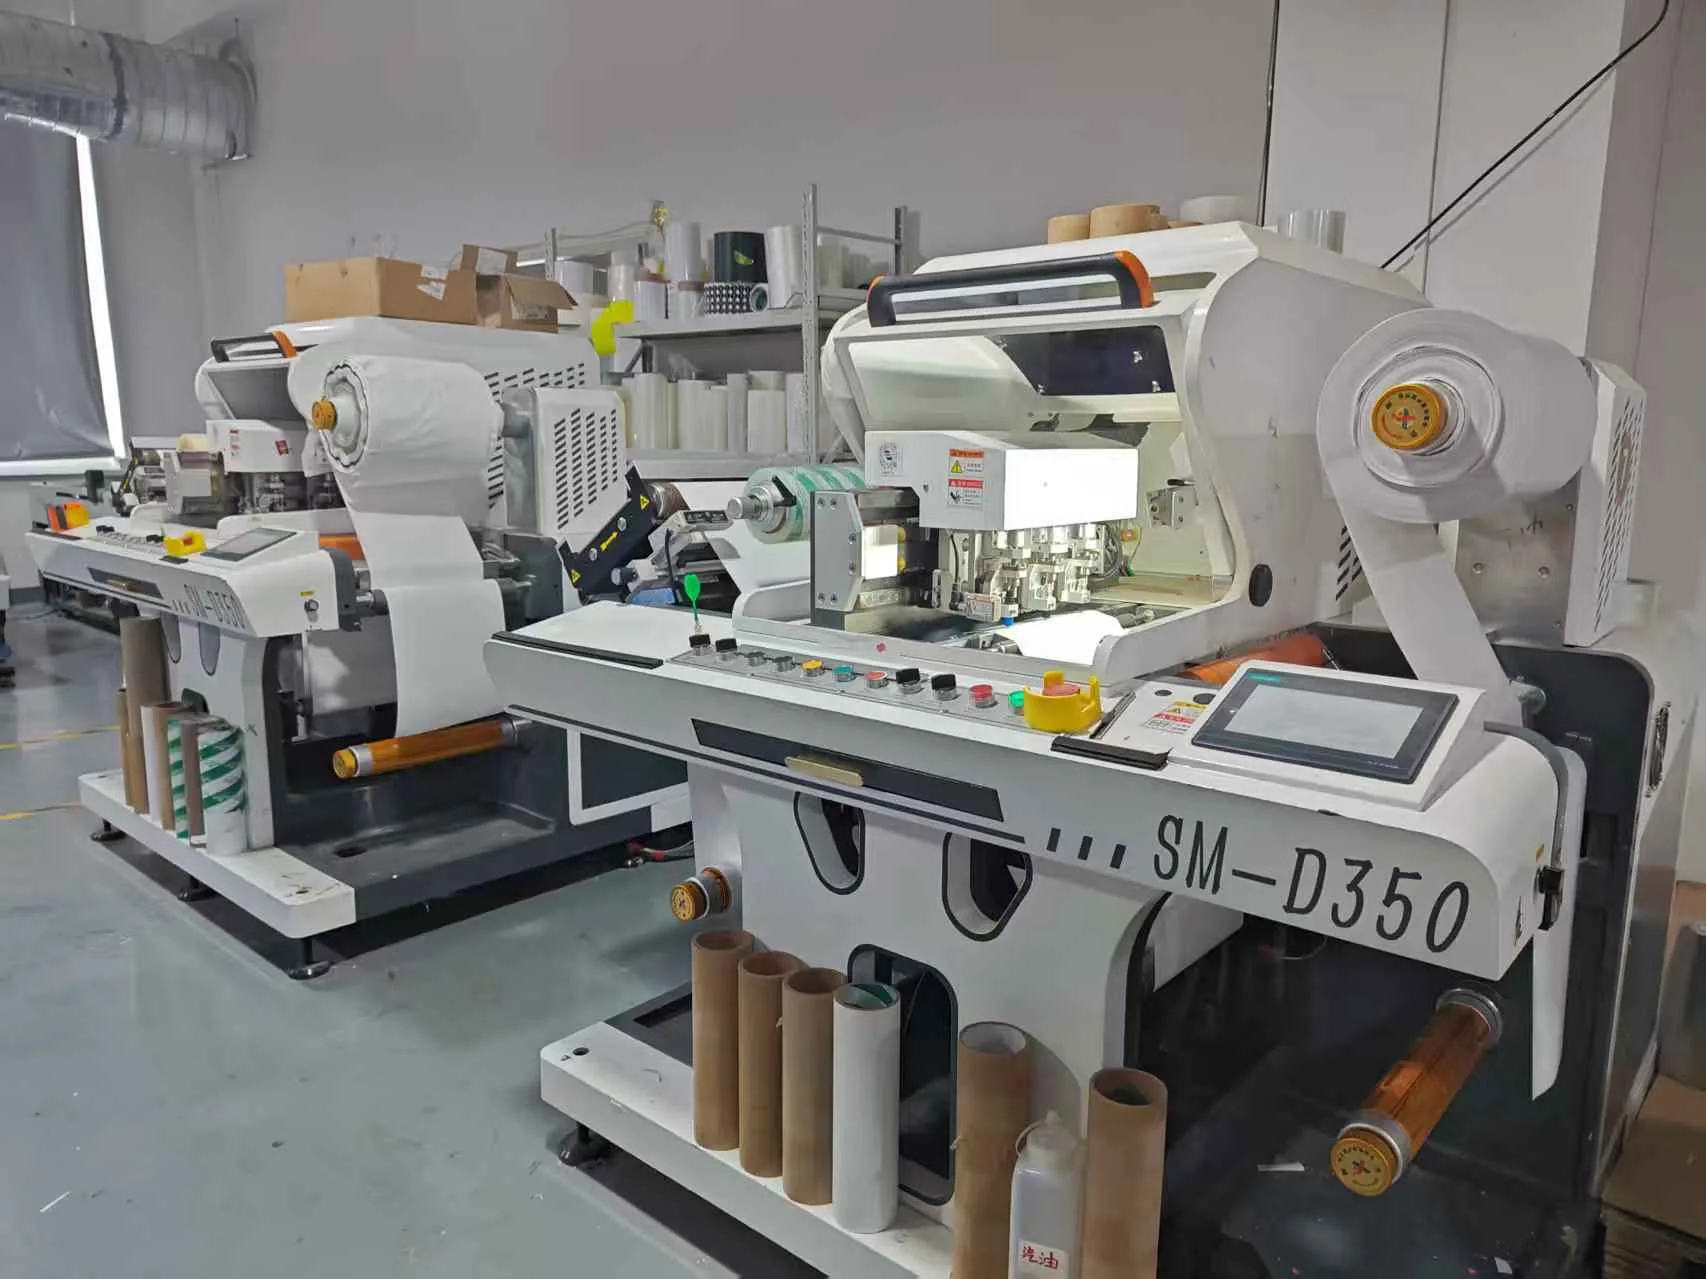
03 / 分切与复卷:整理成品卷
分切把较宽的卷材沿宽度方向分成较窄的条带;复卷将卷材整理为成品卷。这些环节处理卷材宽度和成卷安排,与单枚靶贴轮廓分别确定。
工序交接:分切宽度、卷芯、收卷方向与每卷装量。
为什么换材料后,需要重新试切?
切割结果与刀具、材料和设备设置有关。同一套设置在一种材料上能顺利分离,换材料后仍需要重新检查。试切用于核对分离情况与保留底纸的状态,再确定本次加工设置。
图片来自车间实拍与供应商审核记录;上文说明加工任务,具体产品采用的设备与顺序按生产方案确定。 查看车间与设备资料 →
改动看似很小,影响可能跨过几道工序。
先明确本次生产输入改了什么,再确定哪些文件、加工设置与产出需要重新核对。
左右滑动,可查看全部工序对照。
| 改了什么 | 输出前复核 | 后道同步核对 |
|---|---|---|
| Logo 或文字 | 图稿版次与输出文件;核对所选工艺是否需要更新相关准备。 | 内容靠近边缘时,联动检查切线与保留空间。 |
| 成品尺寸或外轮廓 | 重复排布、方向与可用版面。 | 切割路径,适用时的刀模,以及单张或卷装安排。 |
| 材料 | 材料依据、输出适配情况与所需试加工。 | 试切设置、分离情况与底纸保留状态。 |
| 每卷装量 | 明确继续采用的图稿与单枚规格。 | 成卷安排、数量口径及对应标签信息。 |
将生产任务、印刷与切割文件版次、材料依据、试加工结果和约定成品要求放在一起。再次生产时,先对比变化项,再决定哪些设置可以沿用。
先把加工现象说清,再讨论原因。
差异出现在哪里、朝哪个方向、怎样变化,比一张只写着“不对”的照片更便于定位问题。
每枚靶贴的图案与切线,都向同一方向偏移
先核对印刷文件与切割文件的原点、方向和对位依据。固定偏移与逐渐变化的偏移是两种不同现象,应先记录偏移方向与范围,再讨论调整。
前段对得上,后面的位置逐渐发生变化
沿走料方向比较多个位置,记录重复间距与材料位置的变化,并标明差异从哪里开始。结合实际设备核查走料和定位方式,再决定调整项。
靶贴揭取不顺,或底纸被带破
保留未揭样和揭取后的样品,检查切线与底纸,再核对刀具、材料和试切参数。设备资料将刀压、速度与刀尖偏移等作为按材料调整的项目,应根据实际试切结果确定。
同款补单与上一批的外观或加工状态不同
先对照印刷与切割文件版本、材料依据和生产条件,再判断原因。商品名称相同,仍需要核对两次生产输入是否一致。
以上用于组织排查信息,不代替对具体批次的判断。切割参数参考:Roland DG · 按材料调整切割条件 ↗